На сегодняшний день в мире существует две наиболее распространенные системы крепления инструмента для токарных обрабатывающих центров с приводным инструментом. Это системы VDI и BMT. Рассмотрим их более подробно.
|
Концепция системы VDI
· Крепление инструментальной державки: клин с зубьями на хвостовике державки
· Регулировка соосности инструмента: по шпонке или базовой поверхности
· Расположение инструмента: инструментальные позиции установлены либо по радиусу или параллельно оси вращения револьверной головки.
· Зажимное усилие: низкое осевое усилие зажима
 
|
Концепция системы BMT
· Зажим инструментальной державки: 4 болта
· Позиционирование инструментальной державки: по 4-м направляющим, соосность не регулируется
· Расположение инструмента: инструментальные позиции установлены по радиусу
· Зажимное усилие: высокое осевое усилие зажима
 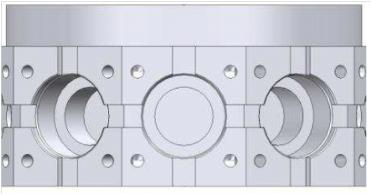
Анализ конструктивных решений показывает, что система VDI имеет преимущество в скорости замены одного инструментального блока на другой. Система BMT имеет преимущество в жесткости крепления блока к револьверной головке за счет закрепления 4-мя болтами.
Далее рассмотрим конструкцию инструментальных блоков.
|
|
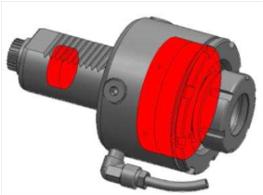
Конструкция подшипников качения в блоках для приводного инструмента
|
BMT

|
VDI
|
|
- большое расстояние между подшипниками
- три упорных подшипника расположены в хвостовике, средней части и переднем конце блока
- шариковые подшипники в хвостовике
- короткий вылет хвостовика 65 мм для BMT-65 с. ER-32
- высокая жесткость конструкции блока
|
- короткое расстояние между подшипниками
- упорные подшипники расположены только в переднем конце блока
- игольчатый подшипник в хвостовике блока
- большой вылет хвостовика 78 мм для VDI-40 с ER-32
- сниженная жесткость
|
Сравнение конструкций блоков показывает, что система BMT более жесткая. Это позволяет достичь большей точности и повторяемости при обработке приводным инструментом.
Отличительной особенностью инструментальной системы BMT является возможность применения многопозиционных инструментальных блоков и наличие фиксированных промежуточных позиций у турели. Данное свойство позволяет в револьверной головке типа BMT использовать до 24-х позиций инструмента, что особенно актуально, для токарных обрабатывающих центров с противошпинделем и осью Y, на которых выполняется комплексная много-операционная обработка и 12-ти инструментов может не хватить для полной обработки детали.
|
|
Револьверная головка VDI с державками для токарного и приводного инструмента

|
Револьверная головка BMT с державками без приводного инструмента
 
|
|
Револьверная головка BMT с блоками приводного инструмента
 
|
|
Возможность расширения количества инструмента за счет промежуточных положений револьверной головки BMT
   
|
|
На основе вышестоящих заключений мы можем сделать вывод, что револьверная головка с системой BMT является более предпочтительным выбором, по сравнению с VDI. Сведем ключевые показатели в итоговую таблицу:
Сравнительная таблица револьверных головок стандартов VDI и BMT
|
|
VDI
|
BMT
|

|

|
|
Быстрая переналадка
|
+
|
– –
|
|
Стабильность и жесткость
|
– –
|
+
|
|
Точность повторяемости
|
–
|
+
|
|
Короткая проекция
|
–
|
+
|
|
Функция промежуточных позиций
|
– –
|
++
|
|
Симметричная конструкция
|
–
|
+
|
|
Настраиваемая высота центра
|
+
|
–
|
Описываемые револьверные головки могут применяться в токарных станках с ЧПУ серии VT-A от компании VICTOR
|
|
Возврат к списку